QC20-W Ballbar vs лазерный интерферометр XL-80: что выбрать для калибровки станка
Точность станка с ЧПУ со временем снижается: изнашивается шарико-винтовая передача (ШВП), появляются люфты в осях, «уходит» геометрия из-за температурных деформаций. Проблема в том, что деградация точности почти никогда не видна на глаз — деталь может проходить визуальный контроль, но не укладываться в допуск на координатно-измерительной машине заказчика. Для объективной диагностики применяют два принципиально разных прибора — систему Ballbar QC20-W и лазерный интерферометр XL-80, оба производства Renishaw. Их часто путают или считают взаимозаменяемыми, хотя задачи у них разные. В этой статье разберём принцип работы каждого прибора, их сильные и слабые стороны, и дадим критерии выбора под конкретную задачу.
- Зачем вообще нужна калибровка станка
- Как работает Ballbar QC20-W
- Как работает лазерный интерферометр XL-80
- Что измеряет каждый прибор — прямое сравнение
- Сравнительная таблица
- Как выбрать прибор под задачу
- Типичные ошибки при калибровке
- Заключение
Зачем вообще нужна калибровка станка
Геометрическая точность станка складывается из множества параметров: линейного позиционирования по каждой оси, перпендикулярности осей друг другу, люфтов в приводах, деформаций от нагрева шпинделя и приводных двигателей. Часть этих ошибок компенсируется программно через таблицы коррекции в стойке ЧПУ, часть требует механического ремонта — например, замены изношенного ШВП.
Без измерительного оборудования диагностика сводится к косвенным признакам: браку на чертёжных размерах, характерному шуму в осях, рывкам при реверсе. Это позволяет заподозрить проблему, но не измерить её количественно и не подтвердить эффективность ремонта. Отдельно стоит проблема люфта ходового винта — визуально он почти не проявляется, но напрямую влияет на точность позиционирования.
Периодическая проверка геометрии — часть регламента ISO 230 и стандарта ГОСТ Р ИСО 230, на которые опираются приёмо-сдаточные испытания станков и аудиты систем менеджмента качества. Именно для этой проверки и применяются Ballbar и лазерный интерферометр — каждый решает свою часть задачи.
Как работает Ballbar QC20-W
QC20-W Ballbar — это беспроводная телескопическая штанга с прецизионным линейным датчиком внутри и керамическими шариками на обоих концах. Один шарик крепится в шпинделе станка через магнитное гнездо, второй — на столе через аналогичное магнитное гнездо, закреплённое центральным упором. Станок по управляющей программе прогоняет инструмент по окружности заданного радиуса (обычно 100–300 мм), а Ballbar фиксирует малейшие отклонения радиуса от идеальной окружности с частотой до нескольких сотен измерений в секунду.
Полученные данные передаются по радиоканалу в программное обеспечение QC20-W, которое строит полярную диаграмму отклонений и автоматически рассчитывает более 20 источников погрешности: люфт по осям, несовпадение масштабов, ошибку перпендикулярности осей, вибрации сервопривода, погрешность реверса. Тест занимает 5–10 минут и не требует остановки производства на длительное время.
Главное ограничение метода — Ballbar измеряет не абсолютную точность позиционирования, а взаимодействие двух осей одновременно, то есть контурную точность при круговой интерполяции. Он отлично показывает люфт, несоосность и динамические проблемы сервоприводов, но не даёт линейной точности хода по одной оси в миллиметрах на всём диапазоне перемещения.
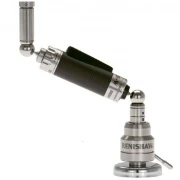
Беспроводная система кругового тестирования для быстрой диагностики люфтов, несоосности осей и динамических ошибок сервоприводов без длительного простоя станка.
Как работает лазерный интерферометр XL-80
XL-80 — линейный лазерный интерферометр, работающий по принципу интерферометрии Майкельсона. Лазерный луч из измерительной головки делится на два: один отражается от неподвижного зеркала-отражателя, второй — от подвижного, закреплённого на столе или шпинделе станка. При перемещении подвижного отражателя вдоль оси меняется разность хода лучей, и интерференционная картина смещается на число полос, пропорциональное фактическому перемещению.
Точность измерения XL-80 определяется стабильностью длины волны лазера и достигает единиц микрометров на метр хода — это позволяет измерять не только линейное позиционирование, но и накопленную ошибку по всей длине оси, включая нелинейность на разных участках хода. Помимо линейных перемещений, с набором дополнительной оптики XL-80 измеряет угловые отклонения, прямолинейность, перпендикулярность осей и плоскостность.
Результат теста — таблица позиционных ошибок в контрольных точках вдоль оси, на основе которой строится таблица компенсации шага винта (pitch error compensation), загружаемая напрямую в параметры стойки ЧПУ — Fanuc, Siemens Sinumerik или Heidenhain. В отличие от Ballbar, интерферометр измеряет одну ось за раз, поэтому полная проверка трёхкоординатного станка занимает заметно больше времени — от нескольких часов.
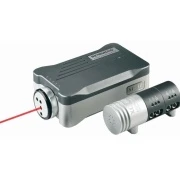
Прецизионное измерение линейного позиционирования, прямолинейности и угловых отклонений оси для построения таблицы компенсации шага винта.
Что измеряет каждый прибор — прямое сравнение
Разница между приборами не в «точнее/хуже», а в характере измеряемой ошибки. Ballbar работает с двумя осями одновременно и вскрывает динамику их взаимодействия — то, что проявляется именно при контурной обработке дугой или окружностью. Лазерный интерферометр работает с одной осью изолированно и даёт абсолютную линейную точность хода на всей длине перемещения.
На практике это означает следующее:
- Если деталь получается бракованной именно на криволинейных контурах — сначала имеет смысл прогнать Ballbar-тест, он быстро покажет люфт и несоосность.
- Ошибки позиционирования, накапливающиеся вдоль хода одной оси на прямолинейных перемещениях, точнее диагностирует XL-80.
- Для приёмки нового станка или после капитального ремонта по ГОСТ Р ИСО 230 обычно требуются оба теста — они проверяют разные, но дополняющие друг друга параметры геометрии.
- Для построения таблицы компенсации шага ШВП в параметрах стойки нужен именно интерферометр — Ballbar такую таблицу не строит.
Важно понимать: ни один из приборов не заменяет полноценную проверку и повышение точности станка целиком — это скорее взаимодополняющие инструменты диагностики, каждый со своей зоной ответственности.
Сравнительная таблица
| Параметр | QC20-W Ballbar | XL-80 |
|---|---|---|
| Принцип измерения | Круговая интерполяция двух осей | Лазерная интерферометрия по одной оси |
| Что диагностирует | Люфт, несоосность, ошибки реверса, вибрации привода | Линейное позиционирование, прямолинейность, угол, плоскостность |
| Время теста на станок | 5–10 минут на цикл | От нескольких часов на все оси |
| Построение компенсации шага винта | Нет | Да |
| Требования к юстировке | Минимальные, монтаж за минуты | Точная юстировка оптики по лучу |
| Типовая частота применения | Плановый экспресс-контроль, раз в квартал | Приёмка станка, после капремонта, раз в год |
Как выбрать прибор под задачу
Выбор зависит не от бюджета, а от того, какую именно проблему нужно закрыть.
- Нужна быстрая экспресс-диагностика перед сдачей смены или после подозрительного случая — Ballbar QC20-W: тест занимает минуты, не требует остановки производства на длительное время, а отчёт сразу показывает вероятную причину — люфт, зазор в ШВП, проблему сервопривода.
- Станок только что прошёл капитальный ремонт или замену шарико-винтовой передачи — обязательна проверка линейного позиционирования интерферометром XL-80 с построением новой таблицы компенсации шага.
- Идёт приёмка нового станка от поставщика — по регламенту ISO 230-2 и ISO 230-4 нужны оба теста: интерферометр подтверждает паспортную точность позиционирования, Ballbar — контурную точность и отсутствие люфтов в приводах.
- Периодический аудит парка станков на предприятии с системой менеджмента качества — экономически эффективнее держать Ballbar для регулярного экспресс-мониторинга, а интерферометр привлекать точечно, для станков с выявленными отклонениями или по годовому графику метрологической поверки.
На небольших предприятиях с ограниченным парком станков часто выгоднее не покупать оба прибора, а привлекать специалистов по диагностике и ремонту оборудования для разовой калибровки, особенно если речь о единичном XL-80-тесте раз в год.
Типичные ошибки при калибровке
Даже с правильно выбранным прибором результат можно свести на нет несколькими типовыми ошибками:
- Тест на холодном станке. Геометрия смещается по мере прогрева шпинделя и приводов, поэтому и Ballbar, и интерферометр нужно прогонять после разогрева станка по циклу, рекомендованному производителем.
- Неправильный радиус окружности при Ballbar-тесте. Слишком маленький радиус скрывает часть ошибок реверса, слишком большой — увеличивает погрешность установки. Радиус выбирают, уточняя по руководству к прибору и станку.
- Загрязнённая оптика или отражатель у XL-80. Пыль и охлаждающая жидкость на пути луча искажают показания интерферометра — перед измерением оптику нужно очищать.
- Игнорирование температуры и влажности в цехе. Скорость света в воздухе зависит от температуры, давления и влажности — современные интерферометры компенсируют это автоматически через датчики окружающей среды, но датчики должны быть исправны и откалиброваны.
- Компенсация без повторной проверки. После загрузки таблицы компенсации шага в параметры стойки ЧПУ тест обязательно повторяют — иногда ошибка ввода параметров создаёт новую, ещё более заметную погрешность.
FAQ: частые вопросы
В чём главное отличие Ballbar QC20-W от лазерного интерферометра XL-80?
Ballbar измеряет контурную точность при одновременном движении двух осей по окружности и быстро вскрывает люфты и несоосность. XL-80 измеряет линейную точность одной оси и строит таблицу компенсации шага винта.
Можно ли обойтись только одним из двух приборов?
Для регулярного экспресс-контроля часто достаточно Ballbar. Но для приёмки станка, капремонта или построения компенсации шага ШВП без интерферометра не обойтись, уточняйте требования по регламенту вашего предприятия.
Как часто нужно проводить калибровку станка этими приборами?
Ballbar-тест обычно делают раз в квартал в рамках планового контроля, интерферометр — раз в год или после капитального ремонта, точную периодичность уточняйте по регламенту ISO 230 и руководству станка.
Нужно ли останавливать производство для теста?
Ballbar-тест занимает 5–10 минут и почти не мешает работе цеха. Полная проверка всех осей интерферометром XL-80 занимает несколько часов, поэтому её обычно планируют на нерабочую смену.
Влияет ли температура в цехе на точность измерений?
Да. Оба прибора чувствительны к тепловому состоянию станка, а интерферометр дополнительно учитывает температуру, давление и влажность воздуха при расчёте длины волны лазера.
Заключение
Ballbar QC20-W и лазерный интерферометр XL-80 не конкурируют друг с другом, а закрывают разные участки диагностики геометрии станка: один быстро находит люфты и динамические проблемы приводов при круговом движении, второй даёт абсолютную линейную точность и служит основой для компенсации шага винта. На производстве с плотным графиком чаще держат Ballbar для регулярного контроля, а интерферометр применяют точечно — при приёмке станков, капремонте и метрологической поверке.
Если не уверены, какой тест нужен именно в вашем случае, или требуется провести измерение и настроить компенсацию без покупки собственного оборудования, обратитесь к специалистам ООО «Эффективное производство» — поможем подобрать прибор, проведём диагностику на месте и передадим станок с подтверждённой точностью.
Связанные материалы
Читайте также

Энкодер — измерительный прибор, определяющий угол поворота вращающегося устройства. Он измеряет: скорость вращения, направление, положение относительно нулевой метки.
Цифровой сигнал изменяется в зависимости от угла поворота. Датчик его обрабатывает и выводит показания.