SMW-Autoblok: патроны и люнеты — обзор бренда
Выбор патрона или люнета часто откладывают до последнего момента — берут «что было на складе» и потом удивляются вибрации, биению заготовки или частым остановкам на переналадку. SMW-Autoblok — один из крупнейших производителей зажимной оснастки для токарных станков и обрабатывающих центров, и его каталог закрывает практически любую задачу: от единичной ручной обработки до автоматизированных линий с быстрой сменой партии. В этом материале — структура линейки патронов и люнетов бренда, отличия конструкций и практические критерии подбора.
- О бренде SMW-Autoblok
- Виды токарных патронов SMW-Autoblok
- Полые патроны и быстросменные кулачки
- Цанговые патроны и оснастка для труб
- Люнеты SMW-Autoblok: назначение и виды
- Как выбрать патрон или люнет
- Эксплуатация и типичные ошибки
- Заключение
О бренде SMW-Autoblok
SMW-Autoblok сформировался как объединение немецкого производителя SMW и итальянского Autoblok — двух компаний с давней историей выпуска зажимной оснастки для металлообработки. Итог слияния — единая линейка продукции, покрывающая практически весь спектр задач токарной и токарно-фрезерной обработки: патроны разных типов, люнеты, зажимные цилиндры, поводковые устройства и сопутствующую оснастку.
Оснастка бренда используется в тяжёлом машиностроении, автомобилестроении, энергетике, производстве железнодорожных компонентов — везде, где нужна надёжная фиксация заготовки при высоких нагрузках и скоростях вращения шпинделя. Для российских предприятий, эксплуатирующих станки с ЧПУ, продукция SMW-Autoblok интересна ещё и тем, что она унифицирована по посадочным фланцам с распространёнными типоразмерами шпинделей, что упрощает подбор при замене изношенного патрона на аналог другого производителя. Общий обзор ассортимента патронов и люнетов бренда с фотографиями конструкций доступен в статье о продукции SMW-Autoblok и в сравнении производителей токарных патронов — Kitagawa, Auto Claws, SMW-Autoblok.
Виды токарных патронов SMW-Autoblok
Патрон — устройство для центрирования и удержания заготовки на шпинделе станка при вращении. У SMW-Autoblok несколько конструктивных линий, различающихся способом зажима, приводом кулачков и назначением.
- Ручные патроны — зажим кулачков ключом или встроенным механизмом без гидро- или пневмопривода. Применяются на универсальных токарных станках и в мелкосерийном производстве, где скорость переналадки не критична.
- Закрытые механизированные патроны — зажимной механизм полностью скрыт в корпусе, привод от гидро- или пневмоцилиндра через шпиндель станка. Обеспечивают стабильное усилие зажима на высоких оборотах и подходят для автоматизированных циклов ЧПУ.
- Полые механизированные патроны — со сквозным отверстием в корпусе для прохода прутка или длинной заготовки насквозь, в том числе с использованием подающих устройств.
- Патроны с быстрой сменой кулачков — конструкция позволяет заменить комплект кулачков без демонтажа корпуса, что заметно сокращает время переналадки при частой смене номенклатуры.
- Цанговые патроны — зажим по всей окружности цанги, а не в трёх-четырёх точках, что даёт более равномерное распределение усилия и подходит для точных и тонкостенных деталей.
| Тип патрона | Привод | Типовая область применения |
|---|---|---|
| Ручной | Ключ / встроенный механизм | Универсальные станки, мелкая серия |
| Закрытый механизированный | Гидро- / пневмоцилиндр | Автоматизированная обработка на ЧПУ |
| Полый механизированный | Гидро- / пневмоцилиндр | Прутковая подача, длинные заготовки |
| С быстрой сменой кулачков | Гидро- / пневмоцилиндр | Частая смена номенклатуры деталей |
| Цанговый | Механический / гидравлический | Точные и тонкостенные детали |
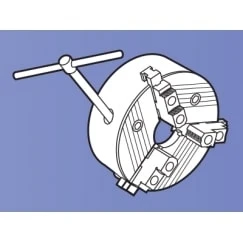
Базовое решение для универсальных станков и мелкосерийного производства, где механизированный привод избыточен.
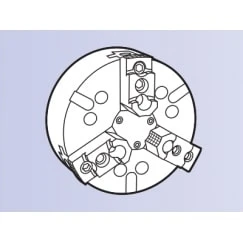
Скрытый зажимной механизм и привод через шпиндель — вариант для автоматизированных циклов на станках с ЧПУ.
Полые патроны и быстросменные кулачки
Полый механизированный патрон отличается от закрытого сквозным каналом в корпусе. Через него можно пропустить пруток, трубу или уже готовую заготовку большой длины — это критично для прутковой подачи на токарных автоматах и для обработки деталей, которые не помещаются целиком со стороны шпинделя. Диаметр сквозного отверстия и максимальную длину прутка уточняйте по руководству конкретной модели — эти параметры сильно различаются в зависимости от типоразмера патрона.
Отдельная линия — патроны с быстрой сменой кулачков. Обычная переналадка патрона (демонтаж всех кулачков, установка нового комплекта, выверка) занимает существенное время, особенно на многономенклатурных участках. Конструкция с быстросменными кулачками позволяет заменить только зажимной элемент, сохранив базовую настройку корпуса, что сокращает время простоя станка между партиями. Подробнее о критериях подбора кулачков — в статье «Кулачки для токарных патронов: подбор».
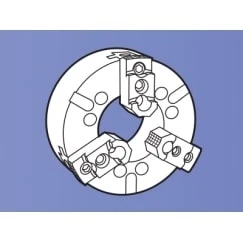
Сквозное отверстие в корпусе для прутковой подачи и обработки длинных заготовок насквозь через шпиндель.
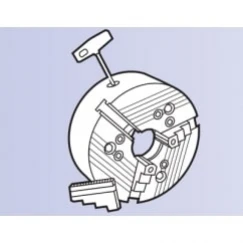
Замена комплекта кулачков без демонтажа корпуса — решение для участков с частой сменой номенклатуры деталей.
Цанговые патроны и оснастка для труб
Цанговый патрон зажимает заготовку по всей окружности разрезной втулки (цанги), а не в отдельных точках, как в кулачковом патроне. Это снижает риск деформации тонкостенных деталей и повышает точность центрирования — цанговая оснастка SMW-Autoblok востребована там, где важна повторяемость размера после переустановки заготовки, например при чистовых операциях и обработке прецизионных валов небольшого диаметра.
Отдельно у бренда есть пневматические и гидравлические патроны для труб — специализированная оснастка для зажима труб и цилиндрических заготовок с тонкой стенкой, где обычные кулачки могут смять или овализировать деталь. Такая оснастка распределяет усилие зажима по большей площади контакта и снижает локальную деформацию. Общий подбор токарного патрона под задачу станка с ЧПУ разобран в статье «Выбор токарного патрона для станка с ЧПУ».
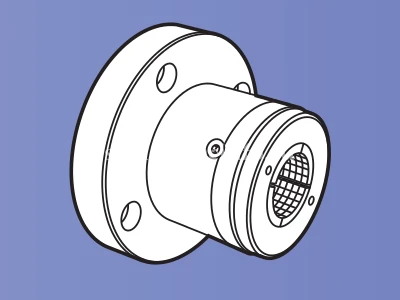
Равномерный зажим по окружности цанги для точных и тонкостенных деталей на токарных операциях.
Люнеты SMW-Autoblok: назначение и виды
Люнет — вспомогательная опора, которая поддерживает длинную заготовку в средней части, предотвращая прогиб под собственным весом и вибрацию от усилия резания. Без люнета длинный вал (условно — при отношении длины к диаметру больше 10—12, точное значение зависит от жёсткости заготовки и режимов резания) начинает «уводить» на биение, что ведёт к конусности, огранке или поломке инструмента.
У SMW-Autoblok есть несколько конструктивных решений люнетов:
- Неподвижные люнеты — крепятся к станине станка, обхватывают заготовку роликами или подушками в фиксированной точке.
- Подвижные люнеты — перемещаются вместе с суппортом, поддерживая заготовку непосредственно у зоны резания, что особенно важно при обработке тонких длинных валов.
- Самоцентрирующиеся люнеты — автоматически подстраиваются под текущий диаметр заготовки по мере съёма материала, что удобно при черновой обточке с большим припуском.
Подробный разбор конкретной модели люнета и практических нюансов её обслуживания — в статье «SMW ZIP-люнета SLU 3-2-ZS: что нужно знать».
Как выбрать патрон или люнет
При подборе патрона важно смотреть не только на диаметр зажима, но и на весь комплекс параметров:
- Посадочный фланец шпинделя. Патрон крепится через переходной фланец конкретного типоразмера — совместимость проверяют по паспорту станка, а не «на глаз».
- Тип привода. Ручной привод достаточен для универсальных станков и мелкой серии; для автоматизированных циклов на ЧПУ нужен гидро- или пневмопривод с соответствующим давлением в магистрали станка.
- Усилие зажима и максимальные обороты. Эти параметры должны укладываться в диапазон, заявленный для конкретной модели патрона — превышение оборотов снижает реальное усилие зажима из-за центробежных сил на кулачках.
- Наличие сквозного отверстия. Нужна ли прутковая подача или обработка деталей насквозь — если да, выбирают полую конструкцию.
- Частота переналадки. При частой смене номенклатуры оправданы патроны с быстрой сменой кулачков — экономия времени окупает более высокую стоимость оснастки.
Для люнета ключевые параметры — диапазон рабочих диаметров, тип опоры (ролики или подушки) и способ крепления (неподвижный или на каретке суппорта). Уточняйте диапазон и допустимую нагрузку по паспорту конкретной модели: единой нормы «для всех люнетов» не существует, а её выдумывание в подборе оснастки — прямой путь к вибрации и браку.
Если оснастка нужна для зажима труб или заготовок с тонкой стенкой, отдельно рассмотрите специализированную линейку — пневматические и гидравлические патроны для труб SMW-Autoblok, а также гидравлические статические патроны OML как альтернативный вариант для сопоставимых задач.
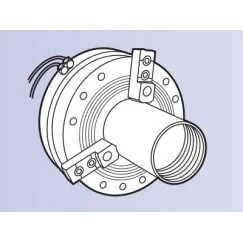
Специализированный зажим для труб и тонкостенных цилиндрических заготовок с распределением усилия по большей площади контакта.
Эксплуатация и типичные ошибки
Большая часть проблем с патронами и люнетами связана не с браком оснастки, а с эксплуатацией:
- Отсутствие плановой смазки. Кулачки и зажимной механизм требуют регулярной смазки по регламенту производителя — без неё усилие зажима падает, а износ направляющих ускоряется.
- Игнорирование выработки губок и кулачков. Изношенные губки не обеспечивают заявленное усилие зажима даже при исправном приводе — заготовка может проскальзывать на высоких оборотах.
- Превышение паспортных оборотов. На высоких скоростях центробежная сила «раскрывает» кулачки изнутри, реальное усилие зажима падает относительно статического — это одна из частых причин срыва заготовки, о которой не задумываются, ориентируясь только на паспортную максимальную скорость шпинделя.
- Неправильная настройка люнета. Слишком сильное прижатие роликов или подушек люнета создаёт дополнительный нагрев и износ поверхности заготовки, слишком слабое — не устраняет вибрацию.
- Отсутствие контроля биения после переналадки. После смены кулачков или установки нового патрона стоит проверить биение по индикатору, а не полагаться на заводскую точность посадки без проверки.
При появлении вибрации, биения или потери усилия зажима на действующем оборудовании целесообразно провести проверку точности станка — иногда причина не в самой оснастке, а в состоянии шпиндельного узла или направляющих.
FAQ: частые вопросы
В чём главное отличие механизированного патрона от ручного?
Механизированный патрон зажимается от гидро- или пневмоцилиндра через шпиндель станка и держит стабильное усилие на высоких оборотах, ручной — зажимается ключом и подходит для универсальных станков без автоматизации цикла.
Для чего нужен полый патрон?
Сквозное отверстие в корпусе позволяет пропускать пруток или длинную заготовку насквозь через шпиндель, что необходимо для прутковой подачи и обработки деталей, не помещающихся целиком со стороны патрона.
Когда на токарном станке обязательно нужен люнет?
Люнет нужен при обработке длинных валов, когда заготовка начинает прогибаться под собственным весом и вибрировать от усилия резания — точный порог зависит от жёсткости заготовки и режимов резания, уточняйте по технологической карте.
Чем цанговый патрон лучше кулачкового для точных деталей?
Цанга зажимает заготовку равномерно по всей окружности, а не в отдельных точках, что снижает риск деформации тонкостенных и прецизионных деталей и повышает повторяемость центрирования.
Почему падает усилие зажима патрона на высоких оборотах?
На высокой скорости вращения кулачки испытывают центробежную силу, которая частично «раскрывает» их изнутри — реальное усилие зажима становится ниже статического паспортного значения, это нужно учитывать при выборе режимов обработки.
Заключение
SMW-Autoblok закрывает практически весь спектр задач зажима заготовки на токарной обработке — от простого ручного патрона на универсальном станке до цанговой оснастки для точных деталей и специализированных патронов для труб. Правильный выбор конструкции и типоразмера напрямую влияет на точность обработки, стойкость инструмента и время простоя на переналадку.
Если нужно подобрать патрон или люнет под конкретный станок и типовую деталь, специалисты ООО «Эффективное производство» помогут сопоставить параметры оснастки с фактическими характеристиками шпинделя и режимами обработки — обратитесь в компанию через раздел контактов на сайте.
Связанные материалы
Читайте также